服务热线:
400-136-3637
服务热线:
400-136-3637

买普通箱子,按样品外形放大一点就行。三综合不行,因为箱内空间被台面和密封裙占掉一块,样品还在里面动。尺寸算小了装不进,算大了浪费钱还影响温湿度。这篇讲四步怎么定。
一、三综合的空间是"扣掉以后剩下的"
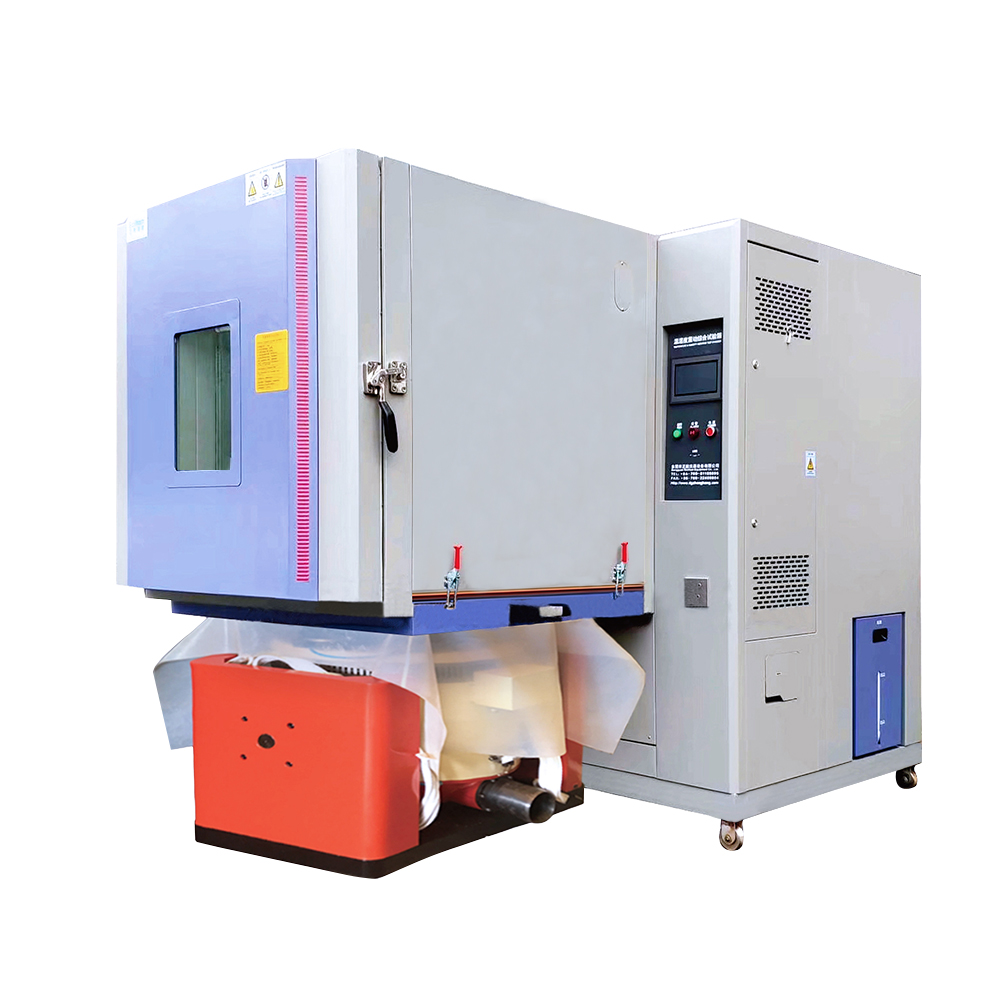
箱体标称内尺寸不等于可用空间。要扣三块:台面占掉的底部空间、密封裙活动和变形占的余量、风道必须留出的循环空间。所以同样标称容积,三综合的可用空间比普通箱小一截。谈尺寸时问的必须是"装上标准台面以后还剩多少净空间"。
二、第一步:量样品,连夹具和线缆一起量
要量四样:样品最大外廓、夹具高度、固定方式占的空间、线缆和传感器走线需要的空间。
很多人只量样品,忘了夹具。夹具往往比样品还高,尤其带转接板、带加强筋的,动辄十几到几十厘米。夹具一装,样品顶部离箱顶可能就只剩几厘米。
三、第二步:按振动方向留位移空间
这一条最容易被漏,也最容易变成事故。垂直振动时样品在上下运动,位移量加上加速度带来的行程,都要留出来。
留不够的后果:样品顶部撞到箱顶、底部压到密封裙、侧面蹭到风道壁。试一次撞一次,轻则停机保护,重则损坏台面和样品。
还有一点:三个方向都要做的,水平滑台要占额外空间,箱体结构也不一样,尺寸算法要重来。
四、第三步:台面用六到七成,别铺满
样品底面积别超过台面面积的六到七成,原因有两个。
一是悬臂效应。样品超出台面边缘,振动时边缘会产生额外的弯曲和摇摆,台面受力和样品受力都不均匀,量级就不准了。
二是重心。样品重心越高,倾覆力矩越大,大加速度工况下容易偏摆。样品重心尽量低、尽量居中,比选更大的台面更有效。
五、第四步:由总质量反查推力
负载这件事,本质是推力够不够。推力由三部分质量决定:样品、夹具、动圈本身。
振动台的推力是固定的,所以加速度和总质量成反比:样品越重,能达到的加速度越低。这就是为什么"额定加速度"这个数一定要连着负载条件看。
算法很简单:把样品加夹具的总质量算出来,乘以你要的加速度,得到需要的推力,再留两成余量,去对台子的额定推力。
举个数量级的例子:样品加夹具一共100公斤,要做到10g加速度,就需要1000公斤力量级的推力;如果台子额定只有800公斤力,那就做不到。这些数用乘法算完,比看样本上的"最大加速度20g"可靠。
六、装载率还会影响温湿度
三综合的箱内空间本来就被占掉一块,样品再装满,风道基本没了。装载过密,升降温速率掉、均匀度差、湿度也不稳。所以在定尺寸时,还要按温湿度指标反算一次装载率。
常规做法是样品总体积控制在净空间的三分之一以内,同时样品不许贴壁、不许挡住回风口。三综合里这条比普通箱更要紧,因为它的净空间本来就小。
七、四步定完,怎么和厂家对
把四组数据给厂家,让他们回一份核算,而不是只报个型号:
样品最大外廓加夹具尺寸,以及要求的振动方向。
样品加夹具的总质量,以及要做的加速度和频率范围。
样品发热功率和装载数量。
样品摆放示意(重心位置、是否居中)。
让他们回:净空间够不够、台面尺寸多大、推力余量多少、开振状态下温湿度能到多少。这四项回得清楚,方案就靠得住。
八、四种常见错配
一,只按样品外形定箱体。台面和夹具一装,净空间不够。
二,忘了位移空间。试起来撞箱顶、压密封裙。
三,样品铺满台面。边缘偏摆,量级失准。
四,按样品净重算推力。加夹具就超了,达不到规定加速度。
九、一句话收尾
三综合定尺寸和负载,四步走:量样品连夹具、按振动方向留行程、台面用六到七成、由总质量反查推力留两成余量,最后按装载率复核温湿度。这四组数报给厂家让他们核算,比报一个"样品多大"就等报价靠谱得多。